L’acier pour voiture électrique reste la première matière d’une automobile, malgré l’essor de l’aluminium et des composites. Il représente environ 57 % de la masse d’un véhicule moyen, soit près de 865 kilogrammes sur 1 518 kilogrammes. La transition vers l’électromobilité modifie pourtant profondément les qualités attendues. Il faut des tôles magnétiques très performantes dans le moteur, puis des aciers résistants et formables pour compenser le poids de la batterie.
En Lozère, ArcelorMittal Lozère illustre cette spécialisation industrielle. Le site de Saint-Chély-d’Apcher travaille des produits destinés aux chaînes de traction et aux composants automobiles, dans un département davantage associé à l’Aubrac et à la Margeride qu’à la métallurgie lourde.
Quels aciers choisir pour les voitures électriques ?
- Les tôles électriques à grains non orientés servent au stator et au rotor, car elles limitent les pertes magnétiques.
- Les aciers à haute et ultra-haute résistance allègent la caisse tout en préservant la protection des occupants.
- Les nuances adaptées à l’emboutissage facilitent la production de pièces complexes en grande série.
- Un acier électrique mal choisi dégrade le rendement du moteur et peut réduire l’autonomie.
- Un acier très résistant exige des procédés de formage et de soudage plus exigeants.
- Aucun acier unique ne répond à toutes les fonctions d’un véhicule.
Pourquoi les voitures électriques exigent-elles des aciers spécifiques ?
Une voiture électrique réunit deux familles d’exigences. La première concerne le moteur, dont le stator et le rotor utilisent des tôles minces empilées. La seconde porte sur la caisse, qui doit contenir une batterie souvent installée sous le plancher et protéger ses occupants lors d’un choc.
Les critères de choix sont donc précis. Les tôles dédiées au moteur doivent présenter de faibles pertes fer, une bonne perméabilité magnétique et une épaisseur régulière. Les tôles de structure doivent réunir résistance mécanique, aptitude à l’emboutissage, comportement au soudage et capacité d’absorption d’énergie.
L’allègement des véhicules améliore directement le bilan énergétique, mais l’acier n’est pas léger par nature. Les constructeurs réduisent l’épaisseur des pièces grâce à des nuances plus résistantes. Cette approche permet de réduire le poids sans compromettre la sécurité lorsque la géométrie et les assemblages sont conçus en conséquence.
Acier électrique ou acier haute résistance : quel rôle dans le véhicule ?
Les aciers électriques à haute valeur ajoutée sont des aciers au silicium, laminés en bandes fines puis isolés par un revêtement. Dans les machines de traction, les tôles à grains non orientés conviennent aux champs magnétiques qui changent de direction. Leur rôle consiste à convertir l’électricité en mouvement avec le moins de chaleur perdue possible.
Les aciers à haute résistance trouvent leur place dans les longerons, montants de pare-brise, traverses et renforts de batterie. Les nuances press-hardened, comme les familles Usibor® et Ductibor®, apportent une très forte résistance après mise en forme à chaud. Elles permettent de concentrer la matière là où un choc impose une barrière rigide ou une zone capable de se déformer de façon maîtrisée.
| Famille d’acier | Emplacement principal | Qualité recherchée | Limite industrielle |
|---|---|---|---|
| Tôle électrique non orientée | Stator et rotor | Faibles pertes magnétiques | Exige un contrôle fin de la composition et du recuit |
| Acier à haute résistance | Pièces de caisse et renforts | Rigidité avec faible épaisseur | Formage plus contraignant |
| Acier ultra-haute résistance | Cellule passager et protection batterie | Résistance aux chocs | Soudage et réparation plus techniques |
| Acier emboutissable | Habillages et pièces de carrosserie | Formabilité et aspect de surface | Gain de masse plus limité |
Le bon choix dépend donc de la fonction. Pour optimiser un moteur compact et efficient, privilégiez les tôles électriques non orientées. Pour un plancher de batterie ou un montant de carrosserie, les aciers très résistants constituent la solution adaptée. Les pièces visibles et fortement embouties conservent, elles, des nuances plus ductiles.
Comment les tôles magnétiques soutiennent-elles l’autonomie de la batterie ?
Le rendement d’un moteur dépend entre autres des courants de Foucault et de l’hystérésis magnétique dans ses tôles. Des feuilles fines, isolées les unes des autres, freinent la circulation de ces courants parasites. La composition chimique, le laminage à froid et le recuit final règlent ensuite les propriétés magnétiques.
L’objectif est d’améliorer le rendement du moteur électrique sur une large plage de régimes. Le gain ne se traduit pas mécaniquement par un nombre fixe de kilomètres d’autonomie, car il dépend aussi de la batterie, de l’électronique de puissance, de l’aérodynamique et de la température. Il réduit toutefois les pertes à chaque conversion d’énergie.
Ces matériaux doivent aussi répondre aux cadences de l’industrie automobile. Une bobine de tôle électrique doit fournir une qualité homogène sur sa longueur, faute de quoi les performances du moteur varient d’un lot à l’autre. La précision requise explique la valeur industrielle de ces produits, bien supérieure à celle d’un acier de construction courant.
Comment la fabrication de l’acier en Lozère s’inscrit-elle dans la filière automobile ?
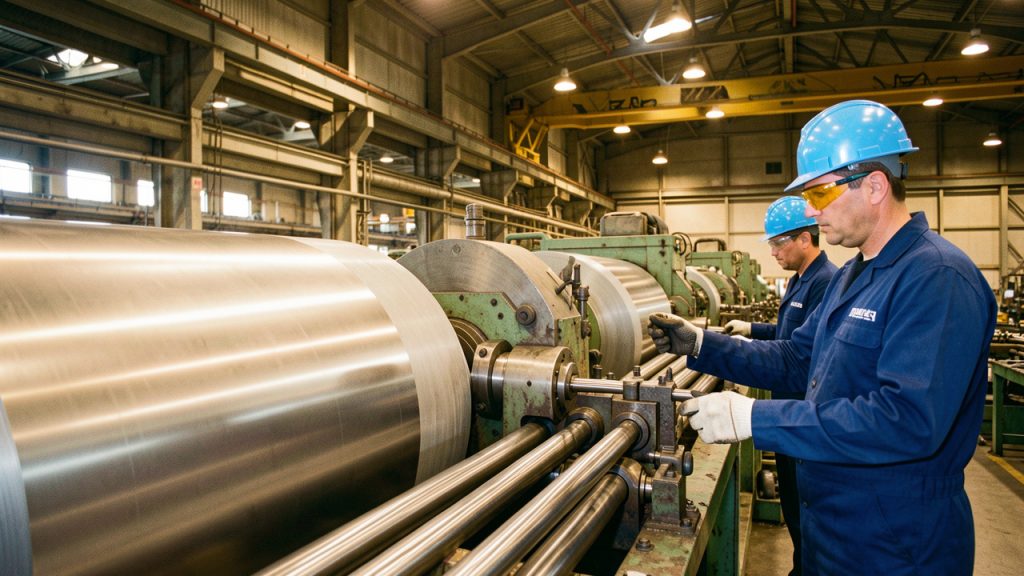
La fabrication de l’acier en Lozère relève surtout de la transformation de bandes destinées à des usages techniques, et non de la production de fonte sur place. L’acier de base passe par une succession de laminages, de recuits et de revêtements isolants avant de devenir une tôle apte à intégrer un moteur électrique. Chaque étape influe sur la texture du métal et sur ses pertes magnétiques.
Le site emploie environ 200 personnes. La mobilité électrique représente 60 à 70 % de l’activité du site liée à la mobilité électrique, ce qui place l’usine au cœur d’un marché où les volumes progressent avec l’électrification des gammes. ArcelorMittal à Saint-Chély-d’Apcher occupe ainsi une fonction industrielle distincte des grands sites intégrés qui élaborent l’acier liquide.
L’implantation lozérienne dépend d’un réseau d’approvisionnement, de compétences métallurgiques et de liaisons vers les sites de transformation automobile. Le réseau logistique compte davantage que la proximité d’un volcan dans les choix d’implantation. La localisation impose aussi une attention constante à l’emploi industriel et à la fiabilité des flux de matières.
La pérennité de telles usines dépend également des dispositifs publics et territoriaux consacrés aux aides à l’industrie française, particulièrement décisifs pour les investissements de décarbonation et de modernisation.
Quels défis industriels attendent la sidérurgie automobile ?
Les défis industriels de la sidérurgie combinent performance métallurgique, coût de l’énergie et réduction des émissions de carbone. Les constructeurs demandent des pièces plus légères, mais aussi des approvisionnements stables et des empreintes carbone documentées. La décarbonation de l’acier passe par l’emploi accru de ferrailles, l’électricité bas carbone, la réduction directe du minerai et, selon les procédés, l’hydrogène.
La conception des véhicules évolue en parallèle. Certains aciers automobiles sont aujourd’hui aciers jusqu’à six fois plus résistants que des nuances employées dix ans auparavant, avec des épaisseurs réduites. Ce progrès impose des outils de presse adaptés, des paramètres de soudage précis et une qualification rigoureuse de chaque assemblage.
La simulation numérique raccourcit aussi les cycles de mise au point. Dans certains programmes, le développement est passé d’environ six ans à deux ans grâce aux calculs de formage et de crash. La méthode Multi Part Integration peut réduire un double anneau de porte de quatorze composants à deux, ce qui diminue les opérations d’assemblage et la masse associée.
Pour les fabricants d’acier comme pour les constructeurs, la priorité consiste à associer le matériau à la pièce dès les premières simulations. Les tôles électriques, les renforts de caisse et les procédés d’assemblage forment un ensemble cohérent. C’est à cette condition que l’autonomie, la sécurité et le coût de production progressent au même rythme.
L’électrification ne remplace donc pas l’acier dans l’automobile. Elle en diversifie les usages et pousse la filière vers des nuances plus techniques. En Lozère, cette évolution relie un site de transformation spécialisé aux choix très concrets qui déterminent l’efficacité des voitures électriques.